描述
MAC 进料系统
- 适配广泛的检测应用场景
- 精密制造,可快速装配
- 可输送棒材、管材及坯料
- 适用直径:1/8 英寸~7.5 英寸
- 配置 AMFT/PLC 控制器
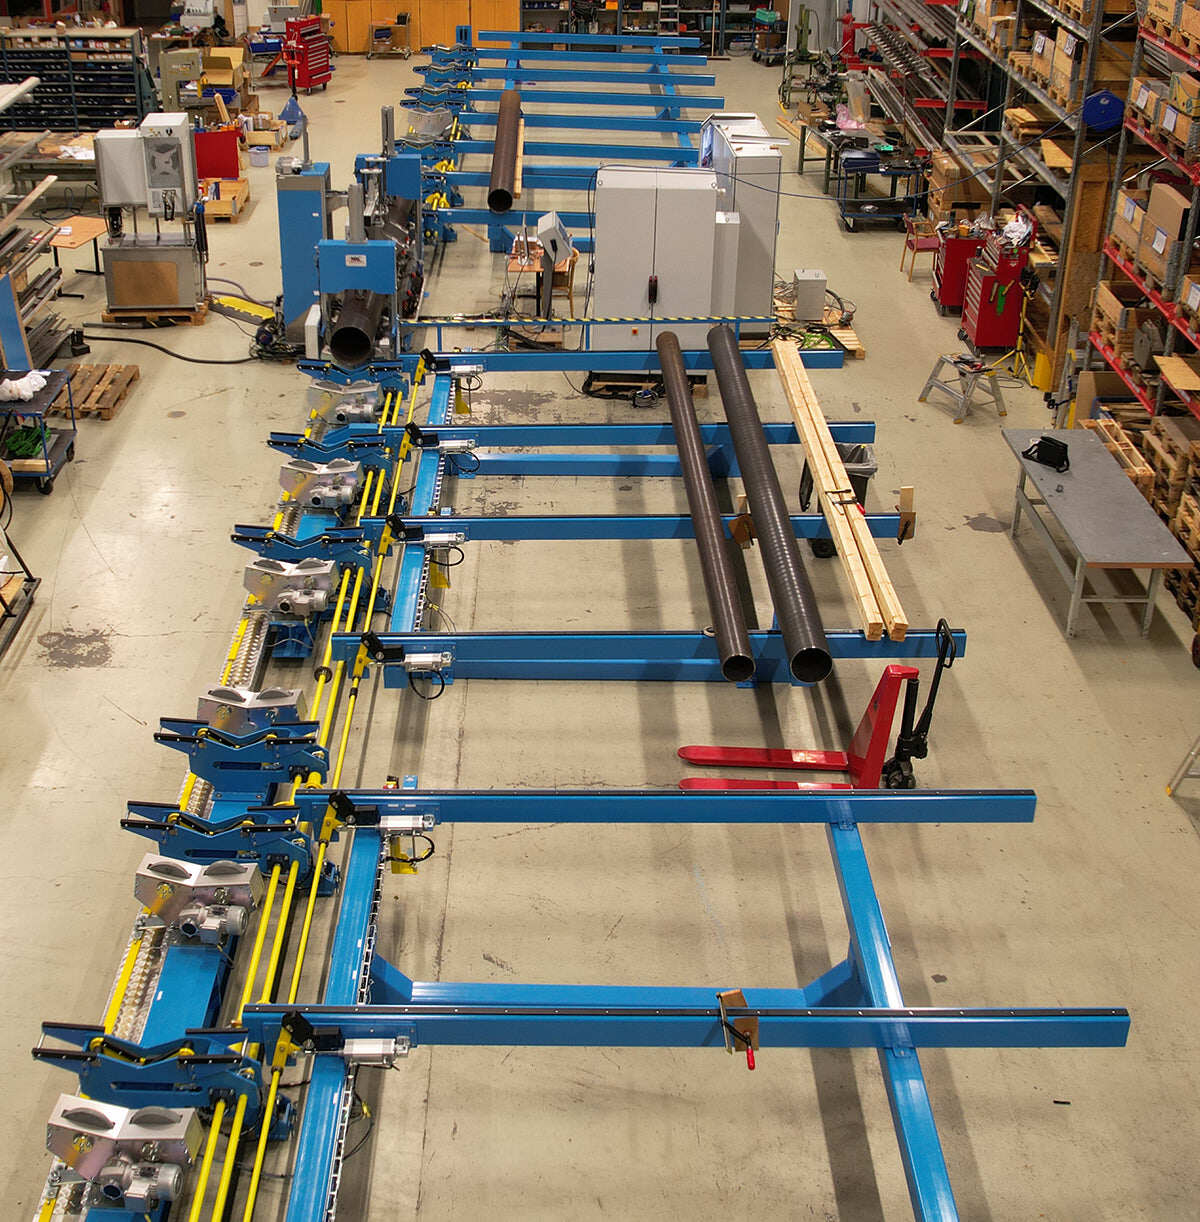
MAC 模块化设计的送料系统,负责棒材与管材进出检测工位的机械输送。
本系统专为生产环境的高强度工况设计,兼具经济性;安装简便,可快速适配工况变化需求。 模块化结构可快速组合成多种配置,处理不同长度的工件,后期也可扩容或改造;圆料与六角料均可输送。
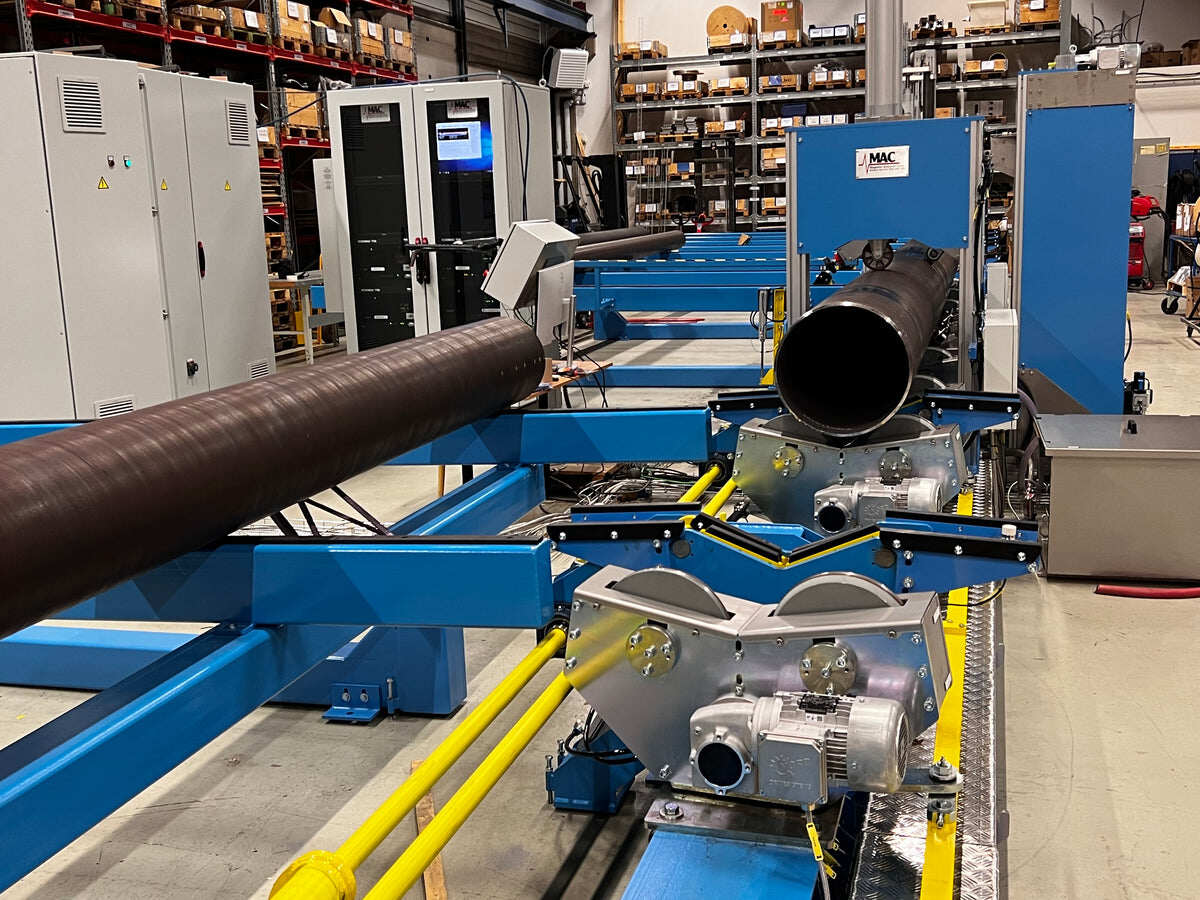
可提供全自动运行方案:工件从进料料架送入槽辊段,经过检测仪,输出至出料槽道,最终分拣至合格料槽或不合格料槽。
槽道内所有辊轮一般采用皮带或链条驱动,配备一台或多台交流变频电机及中央控制器。 控制系统包含自动 / 手动送料与分拣控制箱(AMFT)和可编程逻辑控制器(PLC),用于调控并监控整套系统。
包含 3 种基础型号:63、1063 及 2063。制造前会提供完整布局图纸供客户确认。特殊工况还可提供平辊送料系统(203 型号)。
系统组成部件
进料料架
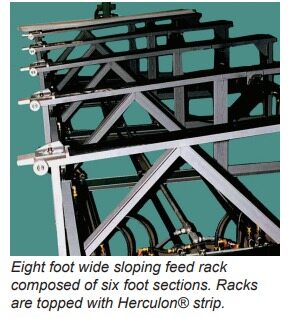
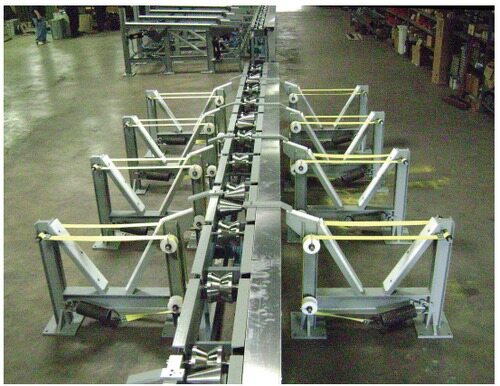
MAC 进料料架由多段焊接钢结构组成,带有支撑加固结构,可放置标准成捆工件。料架顶面通常装配 3/4 英寸厚的 Herculon® 超高分子量聚乙烯条,耐磨并防止工件表面压痕。
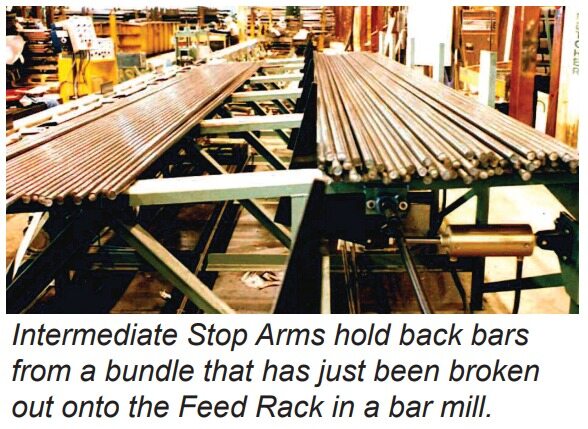
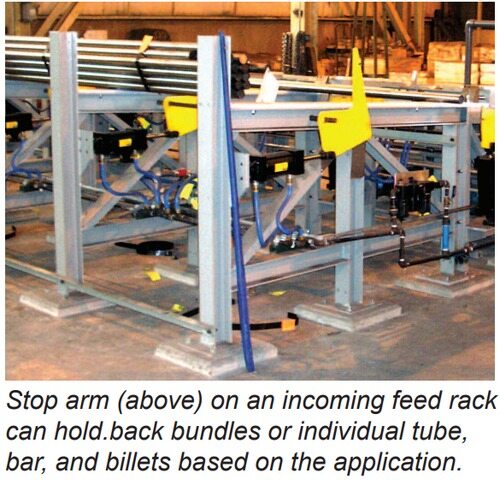
中间挡料臂
挡料臂可安装在进料料架中段,用于截留部分工件,实现料捆分料。料捆放置在料架上时,挡料臂完全抬起;随后在电控气阀控制下缓缓下降,限定数量的棒材或管材散落在料架上。
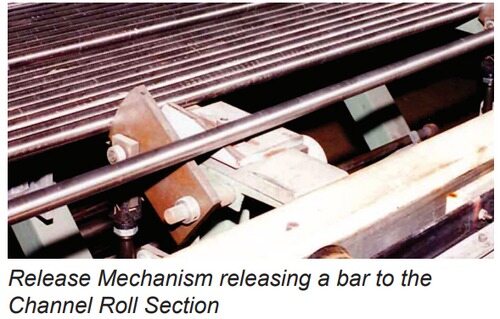
气动释放机构
棒材或管材沿进料料架下滑,释放机构阻挡工件并单次释放一根工件至槽辊段。
槽辊段
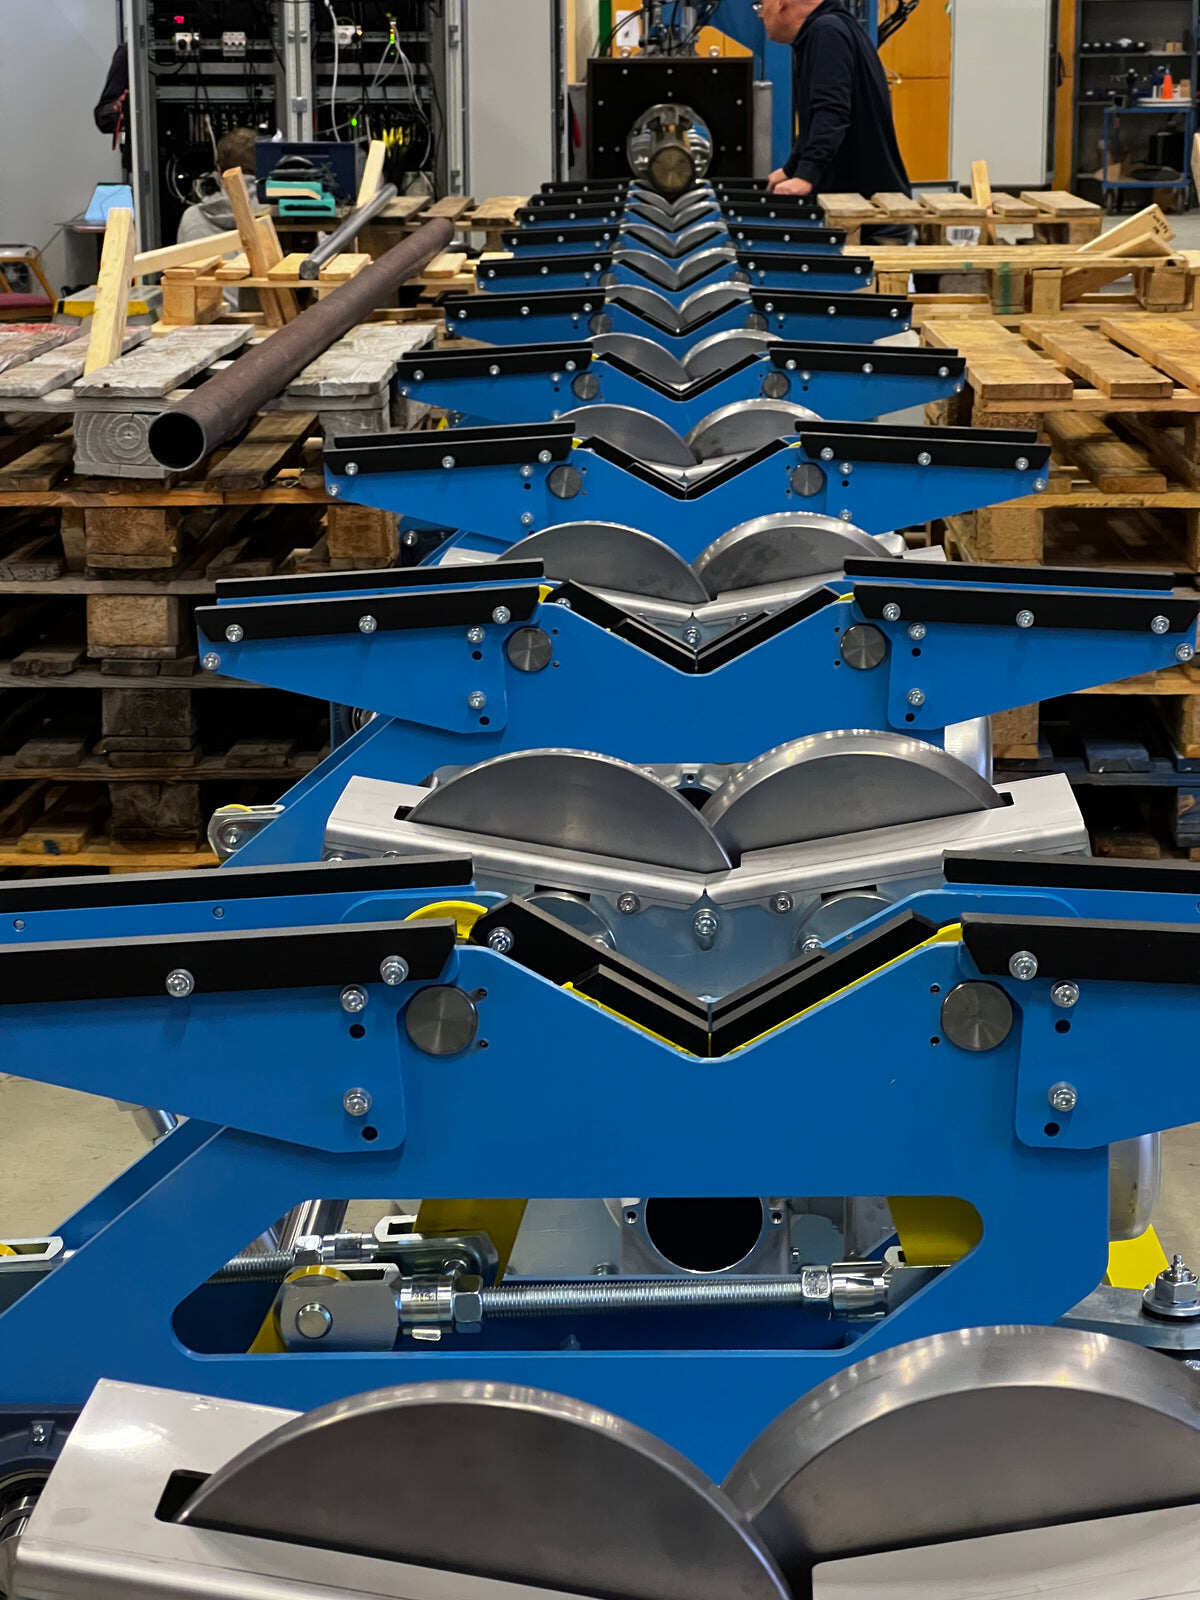
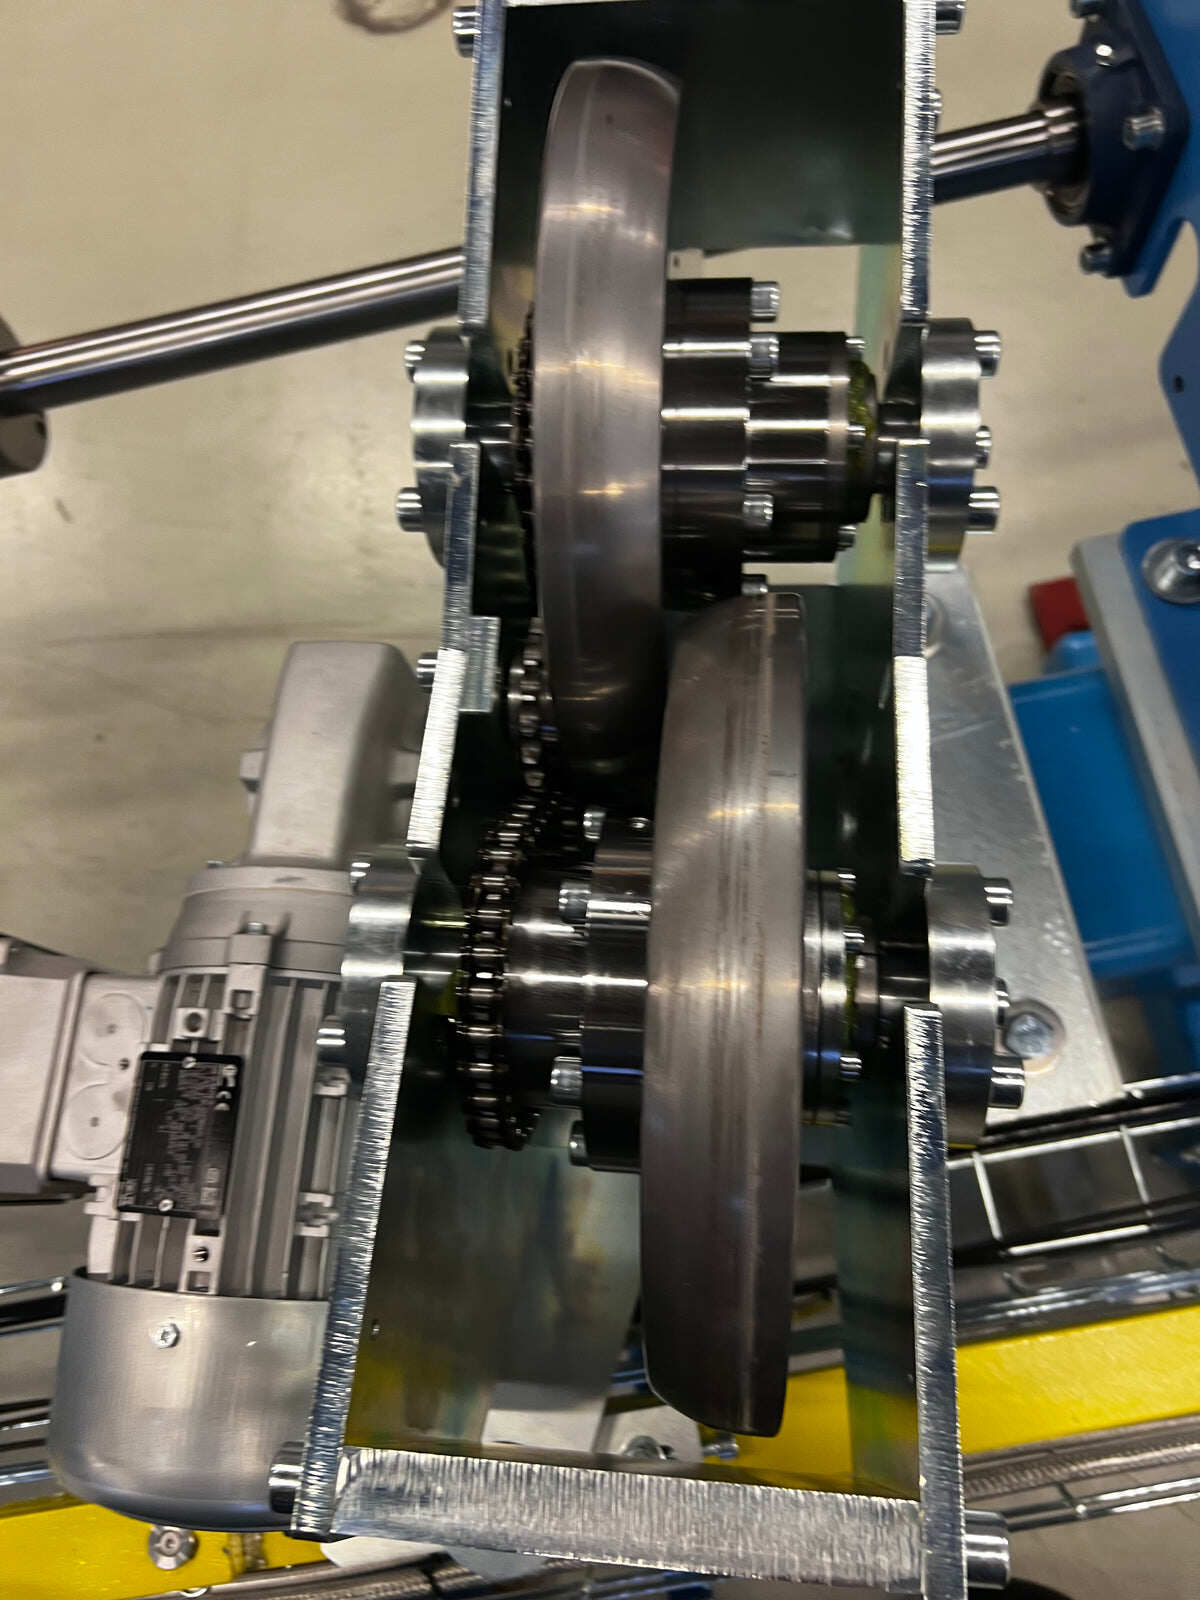
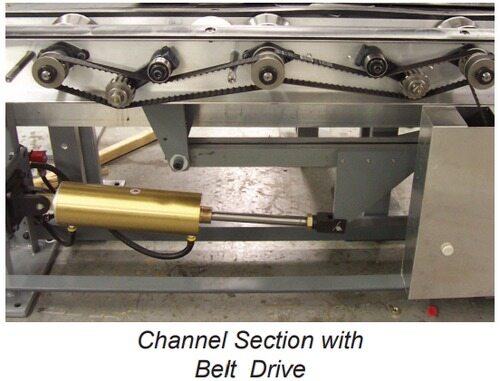
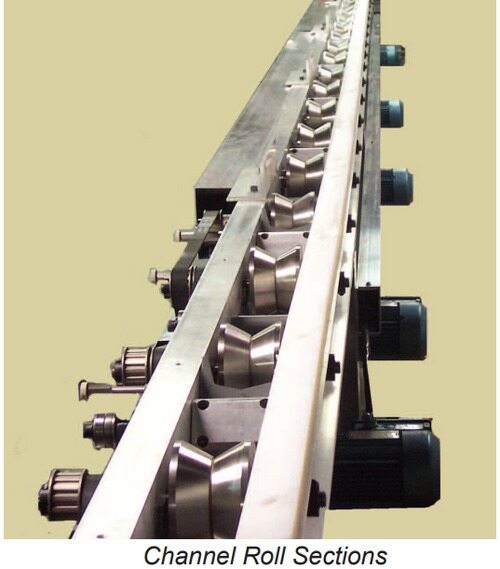
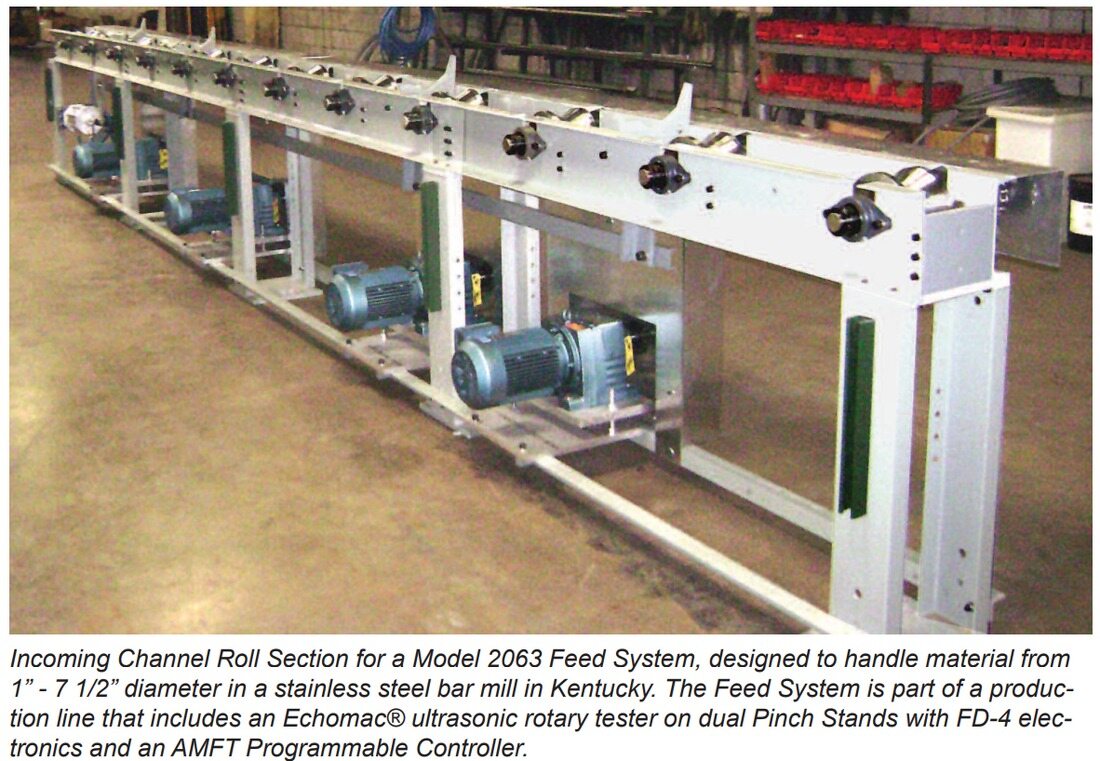
槽辊段单节长度 6 英尺(1.89m),每节配备一组 120°V 型辊,是工件进出检测仪的基础输送单元。每根辊轮可独立调节水平与垂直位移,保证各辊之间精准对中。根据工况,辊轮可选聚氨酯、普通钢或淬火钢材质;辊轮采用皮带或链条驱动,并配有保护罩。
槽辊段之间可相互拼接形成连续输送台,拼接位置安装底座单元并固定于地面。进料端最少配置两节槽辊段,出料端最少两节。该结构具备充足承载能力与刚性,满足工况需求。
缓慢落料装置(Easy Drop)
缓慢落料附件安装在进料槽辊的辊轮之间,独立控制,平缓地将工件从进料料架移送至槽辊 V 型辊上。输送重型工件时,可避免辊轮过度磨损与对中偏移。机构包含带缓冲垫的 V 型托座,承接初始落下的棒材,随后向下翻折,将工件放置在运转的 V 型辊上。
分拣卸料附件
分拣卸料附件可安装在槽辊段任意两根辊轮之间,由两个锥形辊组成,可独立动作,将工件朝指定方向分拣。卸料附件的配置数量取决于工件长度。卸料机构由气缸驱动,气缸受 AMFT 或 PLC 控制,PLC 接收检测仪自控系统的信号。
移送臂
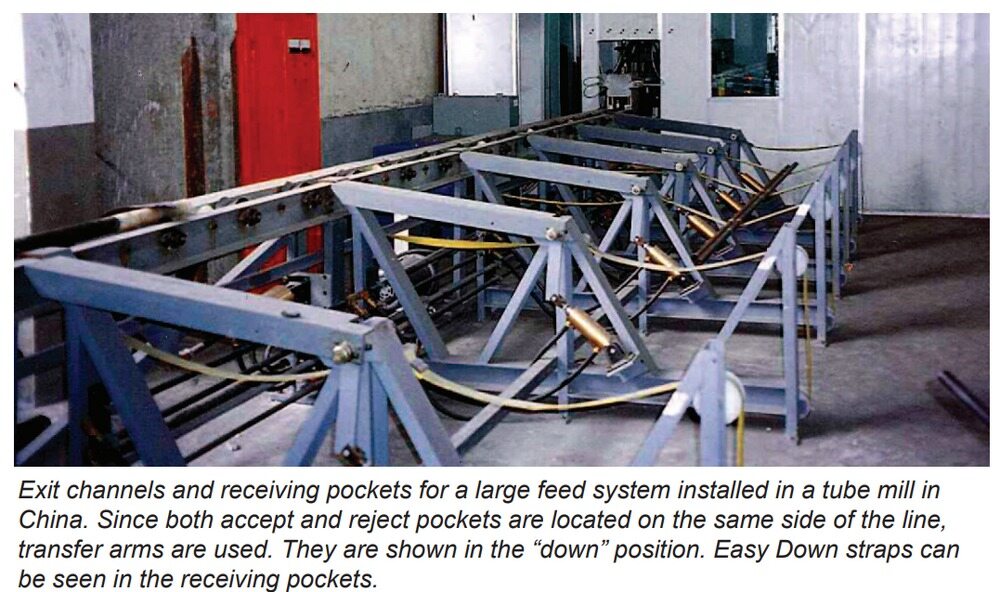
当收料槽仅能布置在产线单侧时,使用移送臂。仪器发出指令后,移送臂抬起,将工件放入合格 / 不合格料槽。
收料槽
收料槽承接从出口槽辊段送出的工件,采用焊接槽钢制作;可选择配置缓落组件,减轻工件落入空料槽或半满料槽时的撞击与噪音。
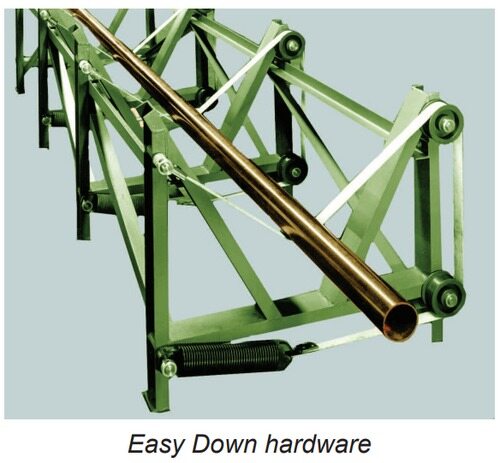
缓落组件(Easy Down Hardware)
缓落组件由高强度尼龙带搭配重型弹簧构成。弹簧分为三种拉力规格,匹配料槽预期承载。
电机总成
采用受控皮带或链条驱动电机总成,为槽辊段提供动力。皮带传动为优选方案,通常噪声更低,维护量少于链条传动。电机数量与功率根据输送工件的重量与长度确定。
电机总成集成电机、减速机、交流变频器(调速)、正转 / 停机 / 反转按钮开关、总隔离开关,以及配套张紧机构与防护装置。 电机总成最多可搭载 4 台电机,额定功率 1、2、3 或 5 马力,具备两档速度范围:低速档检测速度最高约 250 英尺 / 分钟,高速档最高约 600 英尺 / 分钟。所有电机可同步调速,调速比约 8:1。
供电要求为三相 460V。若订单中提前说明,可提供适配其他输入电源的电机总成,需额外收取少量费用;图纸可按需提供。
AMFT/PLC 可编程控制器
自动 / 手动送料分拣可编程控制器(AMFT)实现送料系统全自动或自动 / 手动混合控制。手动模式下,可通过按钮控制工件从料架释放至槽辊段,并双向分拣卸料。
自动模式下,AMFT 传感器 / 开关检测工件是否处于检测仪内,保持释放机构与分拣辊处于下位。工件离开检测仪时,对应分拣辊与释放机构抬起,将工件导入对应收料槽,同时释放下一根工件至进料槽辊段;下一根工件进入检测仪后,释放机构复位,分拣辊回落至下位。
检测数据用于预设 AMFT 对应的输入输出参数,控制对应分拣辊抬起。可编程逻辑控制器(PLC)支持多路输入输出,适应宽温环境,抗电噪声,耐振动冲击。
Conductor 控制系统
Conductor 控制系统为独立计算机,配套接口与软件,可控制多台检测仪器与夹紧机构,实现检测线与工厂网络对接。
用于检测台控制时,所有参数均可保存;更换工件规格 / 检测项目时,计算机自动向检测电子单元加载全部参数,并自动调整所有机械设定与检测参数,仅传感器需要人工微调。
该计算机菜单逻辑简洁。若由 AMFT/PLC 执行机械动作控制,也可通过 Conductor 计算机下发指令。
进料系统技术参数
| 型号 | 63 | 1063 | 2063 |
|---|---|---|---|
| 工件直径范围 (1) | 1/8” – 1-1/2” (3.175mm – 38.1mm) | 3/4” – 3-1/2” (19.05mm – 88.9mm) | 1.0” – 7-1/2” (25.4mm – 190.5mm) |
| 槽体 | 4 英寸 (101.6mm) 宽,铝制 | 6 英寸 (152.4mm) 宽,铝制 | 8 英寸 (203.2mm) 宽,钢制 |
| 辊轮尺寸 | 4 1/16” 直径 × 1 1/4” 宽 (105mm × 31mm) | 5 1/8” 直径 × 3 1/8” 宽 (129mm × 79mm)
或 5 3/8” 直径 × 3” 宽 (137mm × 76mm) |
6 5/8” 直径 × 5” 宽 (168mm × 127mm) |
| 辊轮材质 | 聚氨酯、钢、淬火钢 | 聚氨酯、钢、淬火钢 | 聚氨酯、钢、淬火钢 |
| 槽辊单节长度 | 6 英尺(1.8m) | 6 英尺(1.8m) | 6 英尺(1.8m) |
| 每节辊轮数量 | 3~6 | 2~4 | 2~4 |
| 标准高度 (2) | 33 3/64”(839.39mm) | 35 3/4”(908.05mm) | 35 3/4”(908.05mm) |
| 送料台 | 4.5 英尺或 8 英尺 (1.2m、1.8m、2.4m),平面或斜面 | 4.5 英尺或 8 英尺 (1.2m、1.8m、2.4m),平面或斜面 | 4.5 英尺或 8 英尺 (1.2m、1.8m、2.4m),平面或斜面 |
说明:
- 选型时,除直径外,还需考虑输送工件的重量与表面状态。例如直径 3.5 英寸(88.9mm)热轧钢棒,建议选用 2063 型号而非 1063。
- 支撑底座可按客户要求定制高度。
- 所有报价均包含整套送料系统工程图纸。
相关产品
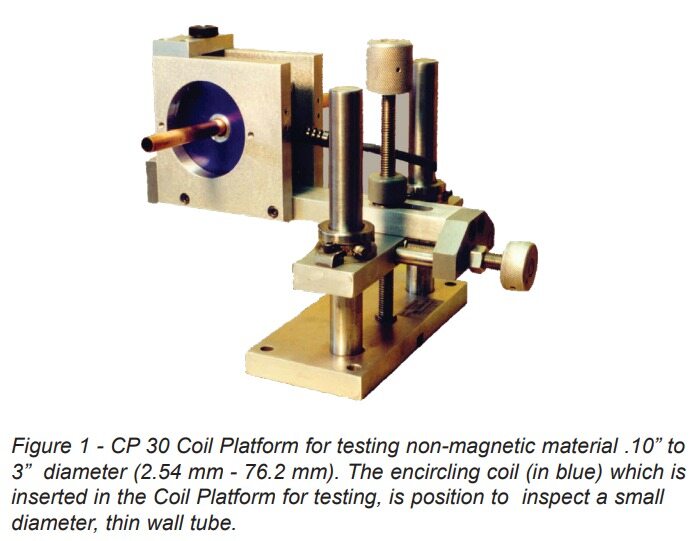
描述 线圈平台实现精准对中 线圈平台用于精确定位检测线圈,是所有涡流检测系统的关键要素。被检材料在穿过或通过穿过式线圈、扇形线圈时,必须实现机械对中与电子对中。 适用于 V 型辊辊道的线圈平台 MAC 大多数型号线圈平台均可垂直、水平调节,实现精准对中。这类线圈平台通常安装在焊接式 V 型辊检测平台上。图 1 为检测非磁性材料的典型线圈平台;图 2 为用于磁性材料检测的饱和线圈平台。 适用于三轮定心检测平台的线圈平台 也有配套三轮定心平台使用的线圈平台。整套检测台可整体升降,使检测线圈、检测头与来料高度对齐,因此无需单独设置水平、垂直调节机构。三驱动辊夹紧机构同时完成被检材料对中,还可选用浮动头配置。 磁性材料检测用磁饱和线圈平台 饱和线圈平台经过专门设计,内置磁化源,用于磁性材料检测。MAC 多数饱和线圈平台配备直流环绕磁饱和线圈,如右CP 352 型号。该类线圈平台采用低电压、大电流(100~800 安培)电源,需要空气或水等冷却方式。 MAC 同时提供高电压、小电流(1~5 安培)型饱和线圈平台。由于工作电流小,该类平台无需额外冷却。 MAC 全系列线圈平台 为 MAC 无损检测系统精密设计 精确定位检测线圈 用于检测磁性和非磁性材料 有多种型号可供选择,可适配穿过式、分段式或扇形线圈 可检测截面为圆形、方形、六边形、矩形的管材、棒材或线材 不带直流饱和的线圈平台(适用于非磁性 / 磁性管材、棒材) 标准穿过式线圈平台 无磁饱和标准线圈平台一般用于铜、铝及大部分不锈钢等被检材料,这类材料磁导率变化极小或无变化。部分磁性材料可搭配永磁铁检测线圈,在标准线圈平台上完成检测。 线圈平台可适配所有规格与类型的线圈。模塑穿过式线圈可便捷装入平台,型号规格丰富,包含长寿命钛内衬线圈。现货内径规格范围:1/8 英寸~7 3/4 英寸(3.175mm~196.85mm)。MAC 线圈平台通常配合 MAC 驱动机构使用,驱动机构用于输送材料并使其在检测线圈内居中。 对于配备矫直机等工序的生产线,一般不配置驱动机构,此时可选用 CP‑65 NS 型线圈平台。 带导套的定中心线圈平台 CP 65 NS 为无饱和固定型线圈平台,采用定中心检测线圈,两侧配有可快速拆装衬套,用于稳定工件,保证检测过程中中心位置恒定。所有 CP 65 系列线圈平台适用于直径最大 65mm(2.56 英寸)的管材。CP65 其他型号: CP 65 VNS:带垂直调节功能 CP 65 PM:内置永磁体,提供一定磁化饱和 CP 65 VPM:带垂直调节 + 内置永磁体磁化饱和 切向/扇形线圈平台 MAC 设计了可夹持扇形线圈的线圈平台,用于部分在线检测场景(如焊管生产线)。这类场景下,工件难以穿过标准穿过式线圈,仅焊缝区域或局部区域需要检测。由于仅覆盖管材局部检测区域,可获得更高信噪比。 [...]