超声相控阵
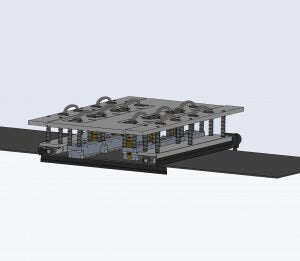
描述 ECHOMAC® PA 复合材料相控阵探伤设备 MAC 推出的复合材料相控阵检测设备使用Echomac® PA 平台。 机械机构(浸没式或喷水式耦合机构)可按照客户要求和零件几何机构设计。Echomac® PA 平台可根据不同的应用扩展通道。 动态深度聚焦 (DDF),全矩阵采样 (FMC),合成孔径 (SA),整体聚焦法 (TFM) 以及其他尖端技术可根据需要应用于薄片/符合材料的检测应用中。 可根据离线检测、缺陷评定和分析等规范和要求定制软件。 ECHOMAC® PA 复合材料相控阵探伤设备 该系统扩展性高,可以根据需要灵活地增加检测通道,以实现各种几何尺寸的零部件的检测。 检测技术 超声波检测技术 高速超声波检测 (UT) 系统可对材料的整个横断面进行检测,包括表面缺陷、近表面缺陷、内部缺陷和尺寸不良。这种检测方法利用高频超声波入射并贯穿至被检材料,从而进行全面的检查。 查看更多 下载产品手册 相关产品 Nothing Found
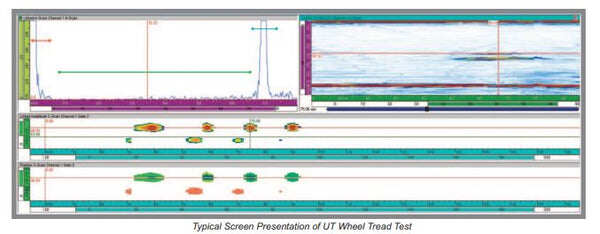
描述 相控阵系统检测火车车轮 根据客户要求,MAC提供两种版本的基于ECHOMAC® PA 平台的火车车轮探伤系统。 一种是半自动化的解决方案,该系统使用的相控阵探头组集成于手持式机械装置中,该装置使用“喷水式”浸没工艺可以确保稳定的水耦合。内置磁铁可将探头组固定在轮辋踏面上,操作简单、便捷。该系统可用于新车轮和/或返修车轮轮辋踏面的检测,检测符合甚至超过国内外标准,如 EN 13262、ISO 5948以及 AAR M-107/M-208。 第二种是配备浸没式水槽的全自动化的解决方案。系统配备两个线性的相控阵探头组同时对轮辋的踏面和侧面进行检测,车轮旋转一周即可实现完整的检测,对踏面和侧面的检测符合甚至超过国内外标准如EN 13262、ISO 5948以及 AAR M-107/M-208,同时可按照EN 13262标准的要求监视底面回波。 系统共同特点: 19吋触屏显示器 逐步显示的操作界面 扫描车轮条形码即可自动选择设置 失去界面波、底面回波降低、检测到缺陷均有报警(声光报警及屏幕显示) 检测结果的C – 扫描成像(俯视图) C – 扫描标有位置信息,可定位缺陷在圆周方向上的位置 离线数据分析软件可供3级人员查看 可按每个车轮的零件号储存检测数据,以便将来参考 ECHOMAC® PA 火车车轮相控阵探伤设备 火车车轮轮辋踏面在役超声波相控阵检测 检测技术 超声波检测技术 高速超声波检测 (UT) 系统可对材料的整个横断面进行检测,包括表面缺陷、近表面缺陷、内部缺陷和尺寸不良。这种检测方法利用高频超声波入射并贯穿至被检材料,从而进行全面的检查。 查看更多 下载产品手册 相关产品 Nothing Found
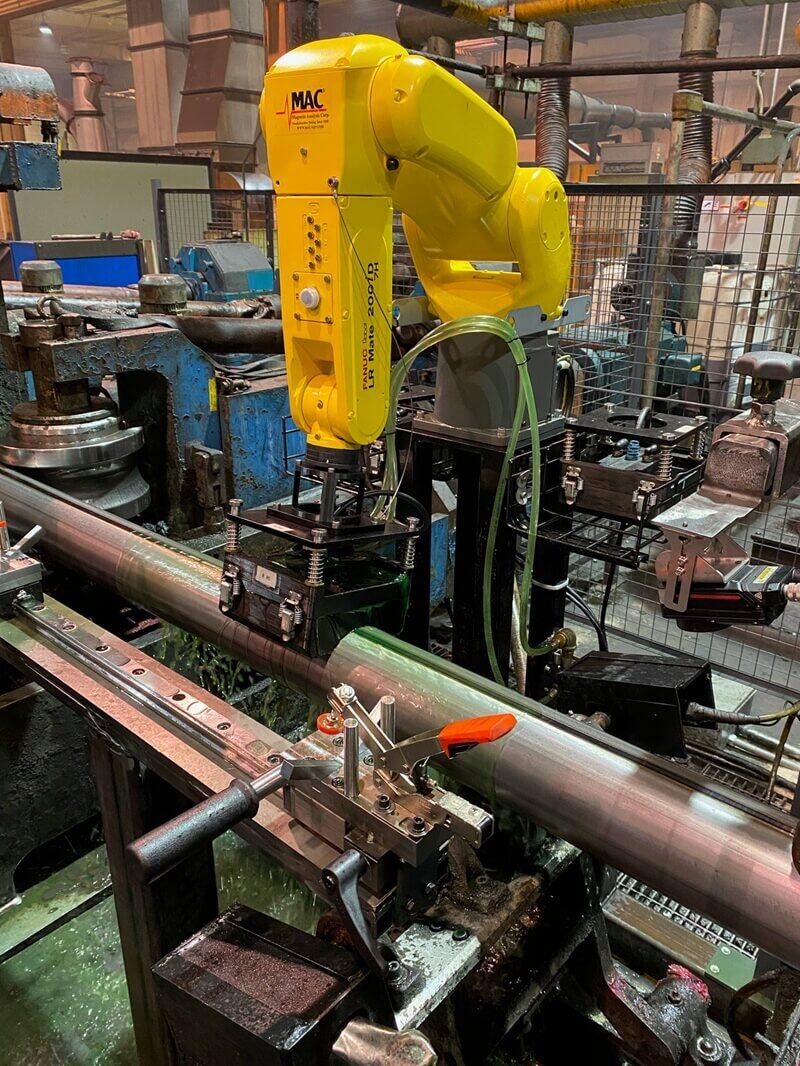
描述 MAC 机械臂式的 Echomac® PA TW 电阻焊相控阵检测系统操作简单,可用于检测管材焊接过程中由于去毛刺或其他问题产生的焊缝缺陷。设计满足 API 5L,API 5CT 和其他全球标准的要求,该系统可以检测测 N10 和 N5 等级的内表面和外表面纵向槽伤,3.2mm 通孔和1/2壁厚平底孔。相控阵检测方法对于焊缝的检测有着独特的优势,因为只要焊缝在指定的角度范围内,就不需要进行手动调整。电子探头扫描确保了对整个焊缝区域的覆盖,不需要进行机械运动和操作人员的调整。 相控阵探头的布置与管材在同一轴线上,声束垂直入射至管材并进行壁厚测量,与此同时,仪器可同时处理并显示B-扫描和C-扫描从而实现焊缝轮廓的实时成像。可视化的焊缝轮廓可快速提醒操作人员去毛刺过程中的任何问题。 同理,这种去毛刺监控的检测过程也可用于热影响区(HAZ)分层缺陷的缺陷评估。通过增加正负角度的声束,系统可以检测内表面/外表面纵向缺陷,这是焊接过程中的典型缺陷。这些扫描过程是使用一组探头顺序执行实现的。 检测头包括弹簧装载的探头固定器并采用液体耦合工艺(使用工厂的耦合剂),并附有模塑的探靴。若需更换不同的尺寸,只需从探头模块上卸下探靴,并替换上新规格对应的探靴。握持并操纵检测头的机械臂完全由直观的按钮式控制面板控制。机械臂的中心位置与管材的中心位置保持不变,因此在更换探靴时不需要进行额外的调整。任何有关探头的调整均通过电子方式实现,因此不需要手动调整。 该系统提供用户友好的设置和运行模式,操作人员可以通过屏幕显示和声音报警判断缺陷,且信号会通过PLC发送给下游的喷标器对缺陷的位置进行喷标。系统使用来自工厂PLC的集成信号控制检测头的快速收缩,防止切断或开焊时对设备造成的损坏。 MAC是发那科授权的系统集成商。 ECHOMAC® 管材焊缝相控阵检测系统 在线管材焊缝缺陷检测 检测技术 超声波检测技术 高速超声波检测 (UT) 系统可对材料的整个横断面进行检测,包括表面缺陷、近表面缺陷、内部缺陷和尺寸不良。这种检测方法利用高频超声波入射并贯穿至被检材料,从而进行全面的检查。 查看更多 下载产品手册 相关产品 Nothing Found
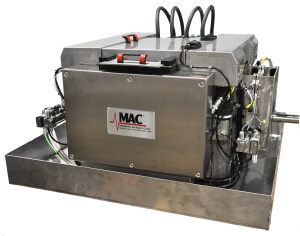
描述 磁性分析公司(MAC)推出的 Echomac® PA 棒材相控阵检测系统使得棒材生产商使用一套设备检测更大尺寸范围的棒材。共有三种型号可供选择:小型(10 – 75mm),中型(20 – 130mm)和大型(50 – 254mm)。这些型号采用了 MAC 全新的盒式探头组设计,实现了高效,快速的尺寸切换过程(5 分钟内即可完成尺寸的切换)。根据客户产品的尺寸范围选择的盒式探头组安装于水浸箱中。通过使用位于探头组顶部的便捷定位旋钮,可优化探头组与棒材的相对位置。浮动头设计可以适应棒材平直度的微小变化,并保持探头与棒材表面相互垂直。水浸箱的入口和出口均安装有三轮定心辊,可以保证被检材料的精确定位。 Echomac® PA 棒材检测系统实现了圆棒内部和表面缺陷 100% 的检测。根据具体应用的不同,最大检测速度 2 米/秒。相控阵技术的优势是不需要通过机械运动即可实现超声波声束的聚焦,操纵和扫描。相控阵探头与相控阵仪器的配合模拟了声束相对于棒材的周向的旋转,从而实现棒材的全体积检测。声束的旋转是通过控制每个探头晶片的激活时间(时间延迟)实现的。相控阵电子安装于水浸箱中,可以最小化探头线的长度,尽早将信号数字化并传送给仪器进行处理,从而优化了缺陷检测,降低了错误的指示。 系统包含易于使用的图形用户界面,当某一规格的初始设置存储后,无需再进行人工调整,可以直接调用进行使用。几乎可以存储无限数量的设置。当尺寸更换时,除了更换前后导套以外,不需要进行其他的手动调整。这种计算机化的运行方式允许操作人员不具备专业的无损检测知识,也能实现更高的检测和校准的可靠性和重复性。 另外,可选的离线校准机构可通过校准样棒校准系统。 ECHOMAC® PA 棒材检测 全棒体超声相控阵缺陷检测 检测技术 超声波检测技术 高速超声波检测 (UT) 系统可对材料的整个横断面进行检测,包括表面缺陷、近表面缺陷、内部缺陷和尺寸不良。这种检测方法利用高频超声波入射并贯穿至被检材料,从而进行全面的检查。 查看更多 下载产品手册 相关产品 Nothing Found
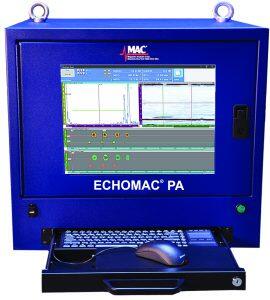
描述 通用的超声相控阵检测系统 MAC 的 Echomac® PA 相控阵平台与不同的机械系统相结合,例如线性扫描仪、喷水式或浸没式系统,可实现广泛的相控阵应用,如火车车轮的检测以及复合材料的检测。 作为对 MA C各种型号的旋转式超声探伤系统的补充,Echomac® PA 相控阵系统的设计应用得益于其独有的能力,如大量数据的高速平行处理。 它包括机柜前面板安装的19吋平板触屏显示器,运行 Windows® 64 位操作系统,四核 i7 – 2.5 GHz 处理器,8GB内存, 高速以太网连接 (1 Gb/s),或更高配置。 软件功能包括: 32:128 个相控阵接收/发射通道 相控阵触发模式:最多 32 个连续晶片 编码器:2 轴 (正交,时钟方向) 相控阵通道脉冲电压:35 V – 100 V (50Ω时);常规通道脉冲电压:50 V – 200 V (50Ω时) 聚焦法则:最大 1,024 个 相控阵通道增益设置范围:100 dB;常规超声波通道增益设置范围:94 dB 4 个测量闸门 + 1 个同步闸门 数据文件:最大 20 GB 传统的相控阵通道为脉冲/回波模式或透射传输模式。 其他特点: 脉冲宽度:25 ns – 500 ns A-扫描长度:最大16,384点 实时平均:1, 2, 4, 8 和 16 压缩:1, 2, 4, [...]