描述
用于校验涡流仪器
校验流程的目的,是为给定批次的非磁性管材或棒材确定可接收质量水平。若缺少精确手段,无法让使用者确认检出缺陷的实际类型与幅值,涡流检测仪器的使用将受到局限。
因此以往需要在待检材料试样上加工或钻孔制作人工缺陷。该缺陷必须经过精确计算与机械加工,对应最低可接收质量等级。
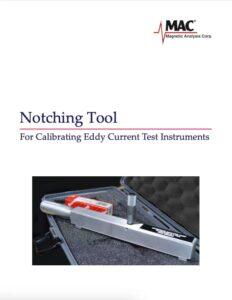
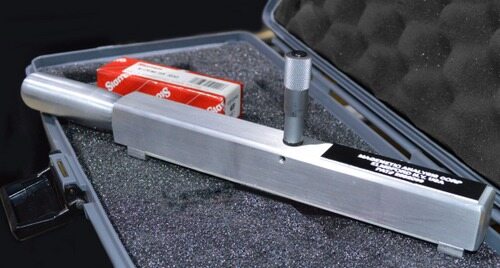
如今校准操作可快速简便完成,无需耗费机加工工时。该工具操作简单、结构紧凑,重量仅约 1.5 磅,并配有专用收纳盒。由于便于携带,该工具还适用于现场检测:可在材料发货前,到客户工厂现场设定质量基准。此刻槽工具能够通过机械方式制作可复现、可控的对比缺陷。
在为不锈钢、铜、黄铜或铝制棒材、管材建立校准标准时,最常用的校准刻槽深度范围为 0.003 英寸~0.015 英寸。
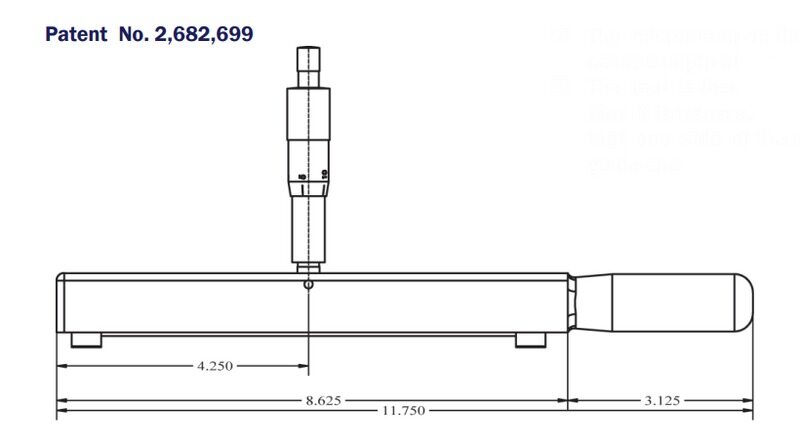
该刻槽工具在设计上可避免被刻槽材料表面产生意外擦伤或压痕。在 0.25 英寸圆锉刀两侧设置两块尼龙支撑面,以此实现保护。锉刀座设计便于拆卸锉刀,方便清洁或更换。
安装在锉刀座上方的千分尺,可控制锉刀在尼龙支撑面以外的挠曲量,设置至任意所需数值。操作人员按以下步骤,可加工单个或连续多道刻槽: 专利号:2,682,699
- 设置工具上的千分尺至所需刻槽深度;
- 将工具放置在工件上,使其横向抵靠导向块,工具一侧贴紧导向端头;
- 沿直线往复推拉工具,如同锯削动作,不可倾斜或扭转;
- 持续往复动作,直到工具移动顺畅;
- 此时锉刀已加工出预设深度的刻槽。
随即调试涡流检测仪,调节仪器灵敏度,使其能够识别该刻槽信号。至此,用于检测剩余工件的指定质量水平即建立完成。