所有产品
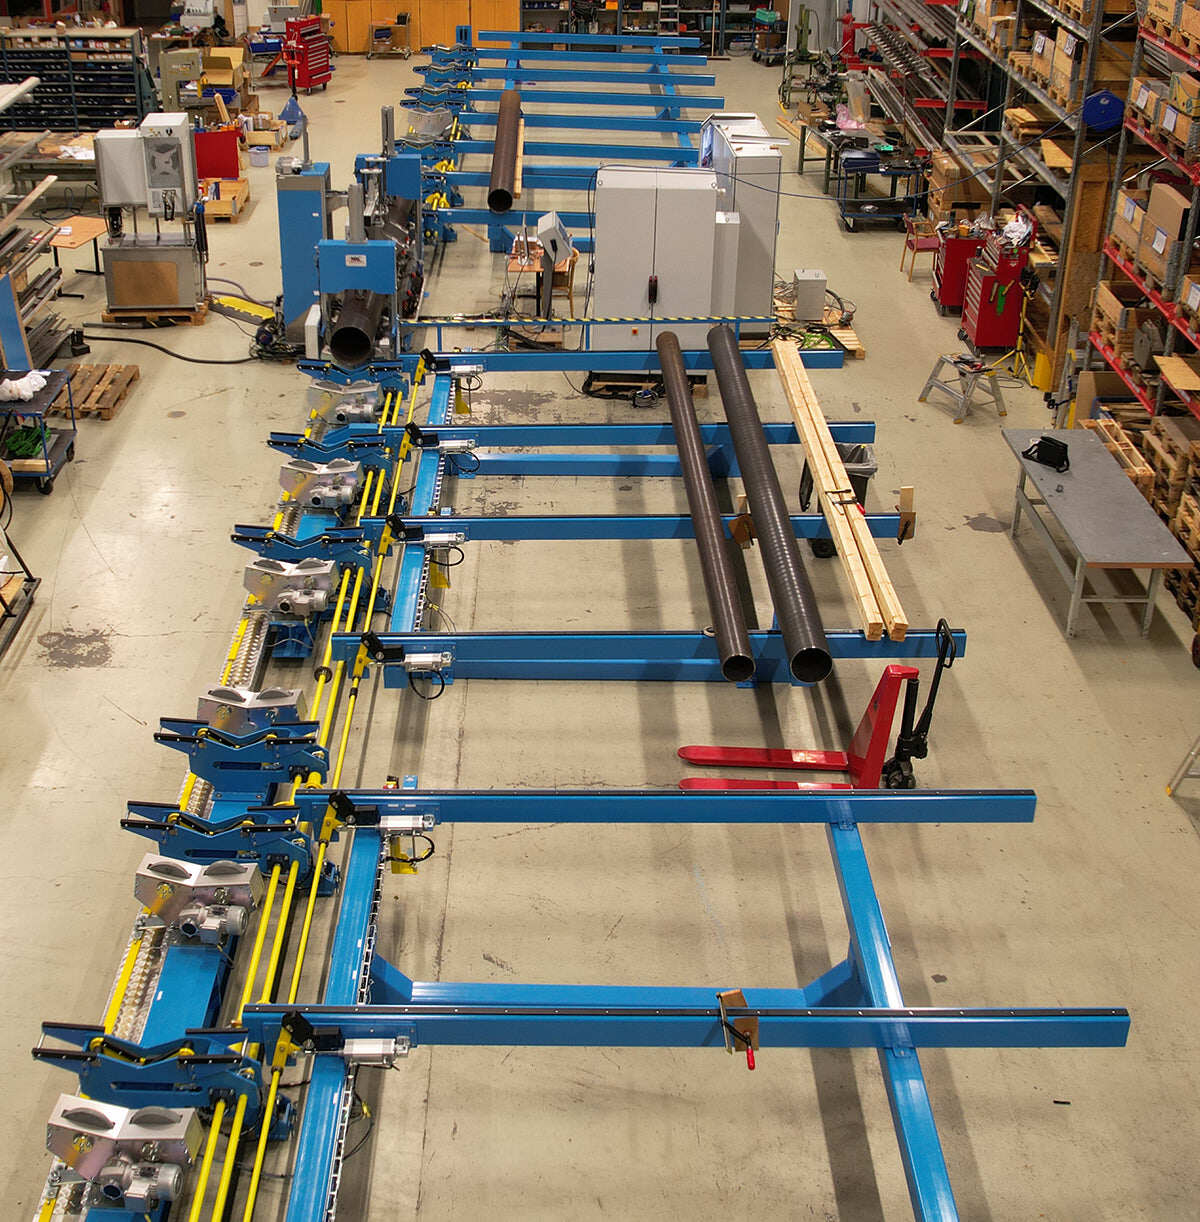
描述 MAC 进料系统 适配广泛的检测应用场景 精密制造,可快速装配 可输送棒材、管材及坯料 适用直径:1/8 英寸~7.5 英寸 配置 AMFT/PLC 控制器 MAC 模块化设计的送料系统,负责棒材与管材进出检测工位的机械输送。 本系统专为生产环境的高强度工况设计,兼具经济性;安装简便,可快速适配工况变化需求。 模块化结构可快速组合成多种配置,处理不同长度的工件,后期也可扩容或改造;圆料与六角料均可输送。 可提供全自动运行方案:工件从进料料架送入槽辊段,经过检测仪,输出至出料槽道,最终分拣至合格料槽或不合格料槽。 槽道内所有辊轮一般采用皮带或链条驱动,配备一台或多台交流变频电机及中央控制器。 控制系统包含自动 / 手动送料与分拣控制箱(AMFT)和可编程逻辑控制器(PLC),用于调控并监控整套系统。 包含 3 种基础型号:63、1063 及 2063。制造前会提供完整布局图纸供客户确认。特殊工况还可提供平辊送料系统(203 型号)。 系统组成部件 进料料架 MAC 进料料架由多段焊接钢结构组成,带有支撑加固结构,可放置标准成捆工件。料架顶面通常装配 3/4 英寸厚的 Herculon® 超高分子量聚乙烯条,耐磨并防止工件表面压痕。 中间挡料臂 挡料臂可安装在进料料架中段,用于截留部分工件,实现料捆分料。料捆放置在料架上时,挡料臂完全抬起;随后在电控气阀控制下缓缓下降,限定数量的棒材或管材散落在料架上。 气动释放机构 棒材或管材沿进料料架下滑,释放机构阻挡工件并单次释放一根工件至槽辊段。 槽辊段 槽辊段单节长度 6 英尺(1.89m),每节配备一组 120°V 型辊,是工件进出检测仪的基础输送单元。每根辊轮可独立调节水平与垂直位移,保证各辊之间精准对中。根据工况,辊轮可选聚氨酯、普通钢或淬火钢材质;辊轮采用皮带或链条驱动,并配有保护罩。 槽辊段之间可相互拼接形成连续输送台,拼接位置安装底座单元并固定于地面。进料端最少配置两节槽辊段,出料端最少两节。该结构具备充足承载能力与刚性,满足工况需求。 缓慢落料装置(Easy Drop) 缓慢落料附件安装在进料槽辊的辊轮之间,独立控制,平缓地将工件从进料料架移送至槽辊 V 型辊上。输送重型工件时,可避免辊轮过度磨损与对中偏移。机构包含带缓冲垫的 V 型托座,承接初始落下的棒材,随后向下翻折,将工件放置在运转的 V 型辊上。 分拣卸料附件 分拣卸料附件可安装在槽辊段任意两根辊轮之间,由两个锥形辊组成,可独立动作,将工件朝指定方向分拣。卸料附件的配置数量取决于工件长度。卸料机构由气缸驱动,气缸受 AMFT 或 PLC 控制,PLC 接收检测仪自控系统的信号。 移送臂 当收料槽仅能布置在产线单侧时,使用移送臂。仪器发出指令后,移送臂抬起,将工件放入合格 / 不合格料槽。 收料槽 收料槽承接从出口槽辊段送出的工件,采用焊接槽钢制作;可选择配置缓落组件,减轻工件落入空料槽或半满料槽时的撞击与噪音。 缓落组件(Easy Down Hardware) 缓落组件由高强度尼龙带搭配重型弹簧构成。弹簧分为三种拉力规格,匹配料槽预期承载。 电机总成 采用受控皮带或链条驱动电机总成,为槽辊段提供动力。皮带传动为优选方案,通常噪声更低,维护量少于链条传动。电机数量与功率根据输送工件的重量与长度确定。 电机总成集成电机、减速机、交流变频器(调速)、正转 [...]
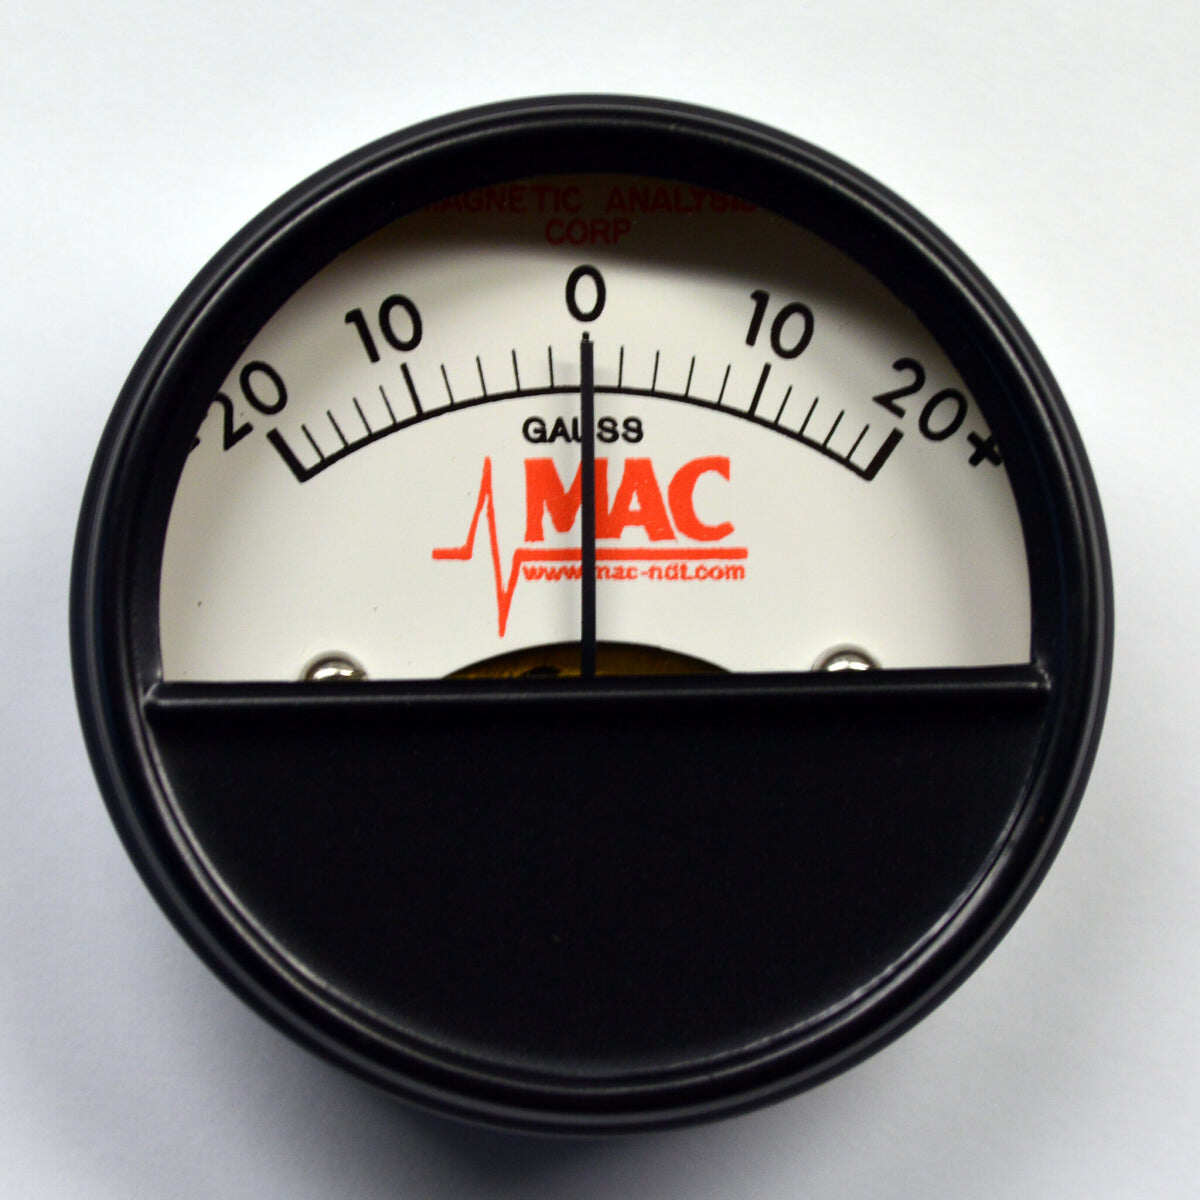
描述 测量铁磁性材料的剩余磁性 测量棒材、管材和零部件的剩余磁性,以免影响产品的后续加工或处理,以及产品的最终使用。 指示铁或钢制产品的剩余磁性强度和极性。 便宜、小巧、轻便、易用。 结构简单。 磁性分析公司生产的剩磁仪被钢铁供应商和制造商广泛用于测量铁磁性产品中剩余磁性的强度和极性。 该产品做为简单有效的工具,简单地将指针的底部靠近您需要检测的材料,指针将会偏转到某个位置,指明被检材料的磁场强度(单位:高斯)。该产品量程为正负20高斯,可以快速地识别磁场的极性和强度。 特点: 该装置还可用于排查产品的剩余磁性如工具、飞机部件等等。 可快速地识别磁场的极性和强度。 更多详情请点击右侧的标签下载产品手册。 价格如有变动,恕不另行通知。 剩磁仪 (高斯计) DET-432 测量铁磁性材料的剩余磁性 下载产品手册 Nothing Found
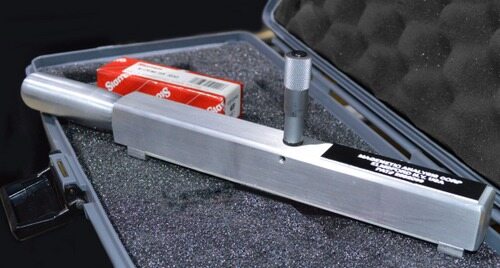
描述 用于校验涡流仪器 校验流程的目的,是为给定批次的非磁性管材或棒材确定可接收质量水平。若缺少精确手段,无法让使用者确认检出缺陷的实际类型与幅值,涡流检测仪器的使用将受到局限。 因此以往需要在待检材料试样上加工或钻孔制作人工缺陷。该缺陷必须经过精确计算与机械加工,对应最低可接收质量等级。 如今校准操作可快速简便完成,无需耗费机加工工时。该工具操作简单、结构紧凑,重量仅约 1.5 磅,并配有专用收纳盒。由于便于携带,该工具还适用于现场检测:可在材料发货前,到客户工厂现场设定质量基准。此刻槽工具能够通过机械方式制作可复现、可控的对比缺陷。 在为不锈钢、铜、黄铜或铝制棒材、管材建立校准标准时,最常用的校准刻槽深度范围为 0.003 英寸~0.015 英寸。 该刻槽工具在设计上可避免被刻槽材料表面产生意外擦伤或压痕。在 0.25 英寸圆锉刀两侧设置两块尼龙支撑面,以此实现保护。锉刀座设计便于拆卸锉刀,方便清洁或更换。 安装在锉刀座上方的千分尺,可控制锉刀在尼龙支撑面以外的挠曲量,设置至任意所需数值。操作人员按以下步骤,可加工单个或连续多道刻槽: 专利号:2,682,699 设置工具上的千分尺至所需刻槽深度; 将工具放置在工件上,使其横向抵靠导向块,工具一侧贴紧导向端头; 沿直线往复推拉工具,如同锯削动作,不可倾斜或扭转; 持续往复动作,直到工具移动顺畅; 此时锉刀已加工出预设深度的刻槽。 随即调试涡流检测仪,调节仪器灵敏度,使其能够识别该刻槽信号。至此,用于检测剩余工件的指定质量水平即建立完成。 刻伤工具 用于校验涡流仪器 检测技术 涡流检测技术 MAC ® 的涡流检测 (ECT) 系统包含基于计算机的检测仪器以及两种 ECT技术的检测探头:穿过式和扇形探头,旋转式探头。 查看更多 下载产品手册
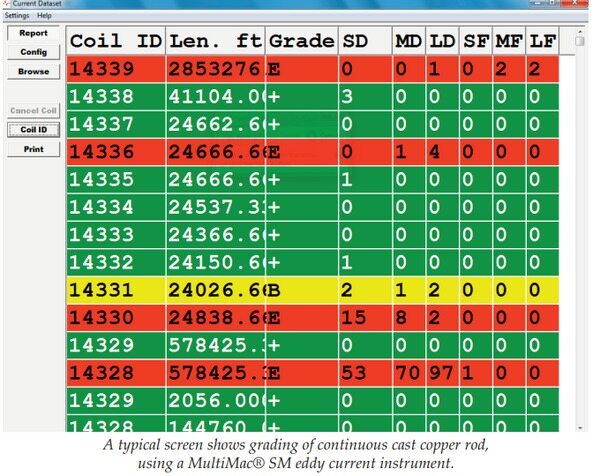
描述 根据用户配置的质量等级,在生产时对 杆材 & 线材的每段或整卷进行分级 MAC 的分级软件选项可在金属线材,杆材和棒材生产时自动地将每段或整卷产品按照用户配置的质量标准进行方便,高效地分级。配合 Multimac® II 或 Minimac® II 涡流检测仪器,客户可为不同的缺陷类型设置不同的闸门,为每个质量等级指定最大缺陷数量,以及配置检测报告等。系统可对产品表面缺陷以及内部夹杂进行检测和分类。 与 Multimac® II 或 Minimac® II 涡流检测仪器配合使用 根据产品给定分段或整卷中的表面缺陷和夹杂的数量和类型评价被检产品 客户为每个质量等级指定缺陷信号的最大数量和类型,以及显示的颜色 每种类型的缺陷由仪器中的一个特定的闸门进行检测,并独立计数(最多 24 个闸门) 在每班或每天结束时,每卷的分级数据可生成报告 将每卷标记一个特定的卷号和质量等级 分段长度可设置为公制或英制 报告包括卷号,质量等级,日期,时间,生产线名称,检测仪器名称,以及每个指定类型缺陷的总数,报告为 CSV 格式文件,可与客户的数据库轻松交互。支持多种语言 每卷检测完成后可自动打印每卷的报告标签 也可手动打印客户选择的数据,如当前班组检测的卷号,配置,数量,等级和检出的缺陷类型 质量分级软件 用于评定线材,杆材和/或棒材质量等级 检测技术 涡流检测技术 MAC ® 的涡流检测 (ECT) 系统包含基于计算机的检测仪器以及两种 ECT技术的检测探头:穿过式和扇形探头,旋转式探头。 查看更多 下载产品手册 Nothing Found
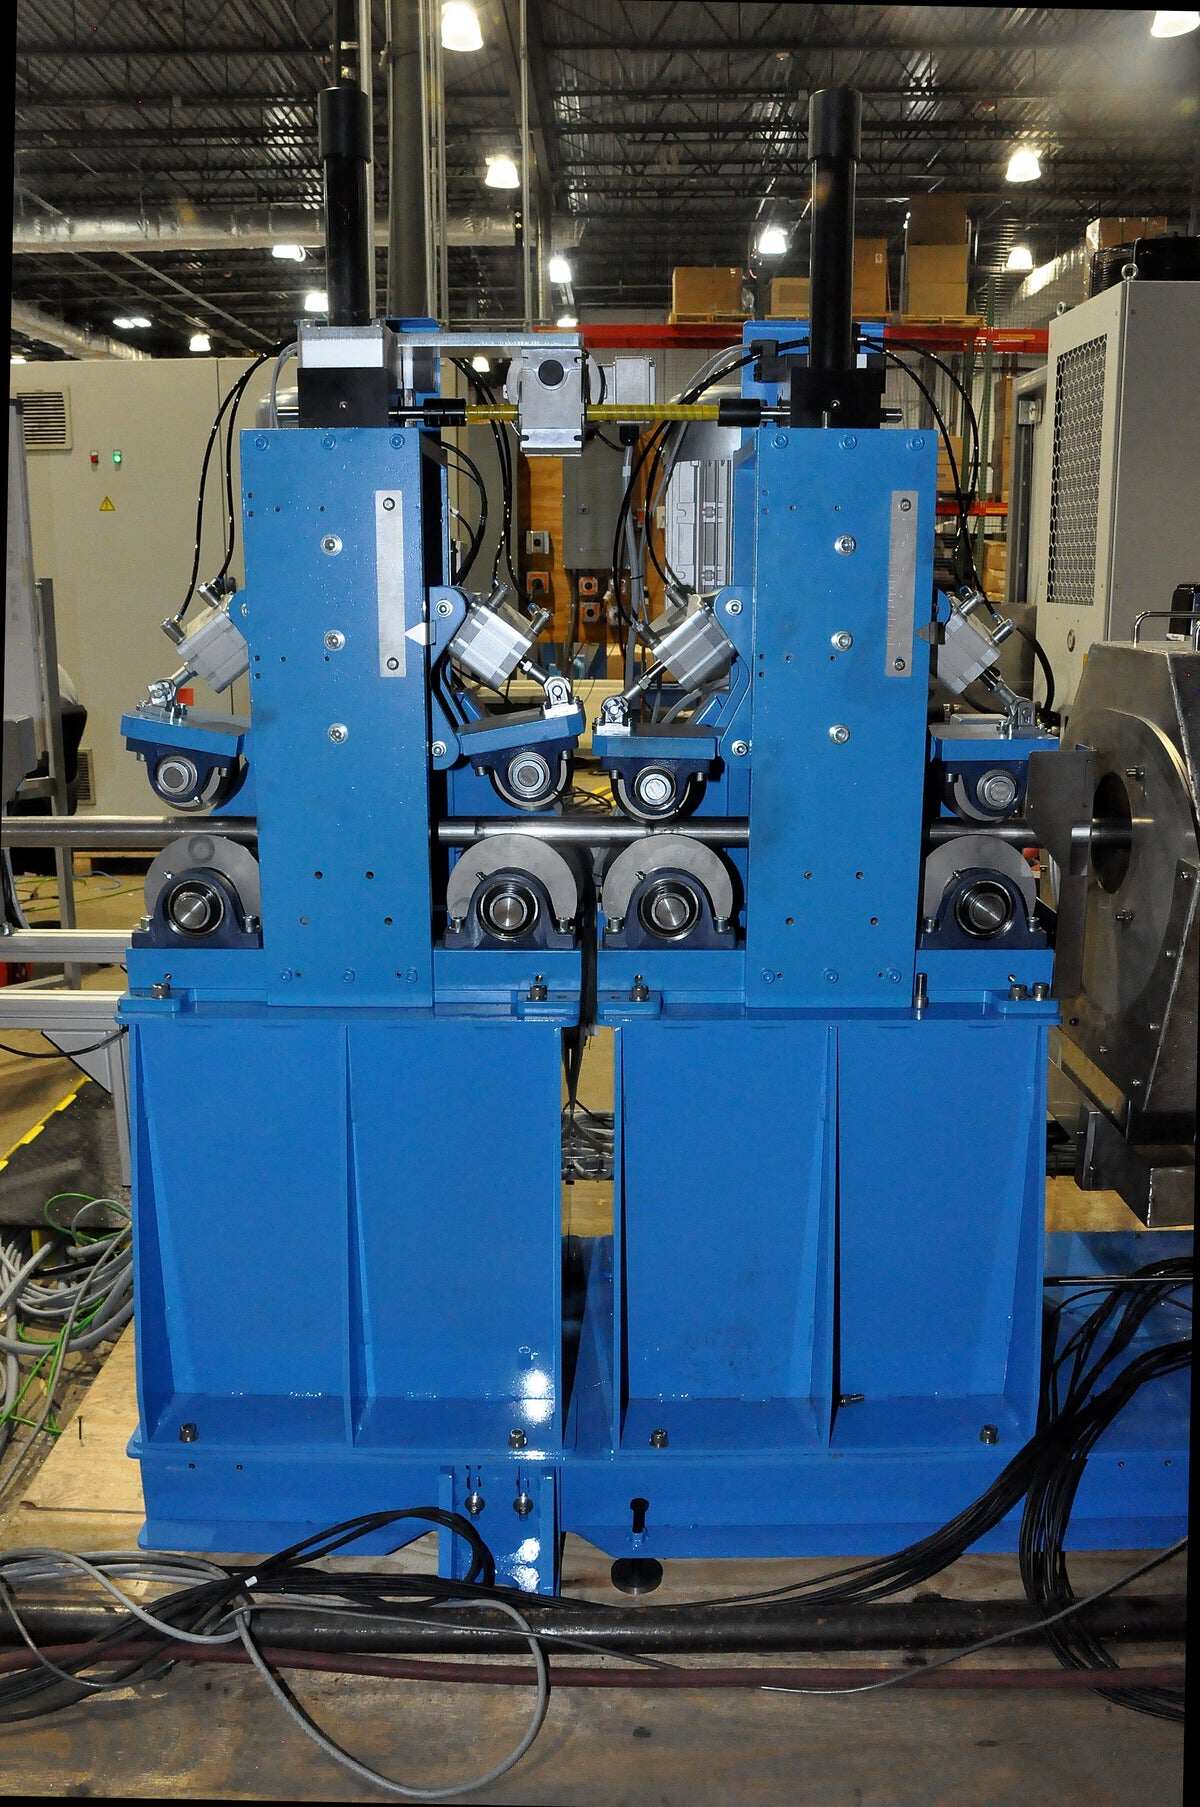
描述 检测平台 – 标准的 “V” 型辊 标准的 “V” 型辊和压轮能够精确地支撑和定位被检材料。 “V” 型辊提供三点式接触 – 底面两个固定辊以及顶面一个平面辊,保证了材料牢固的固定,消除了振动。 提供自动或手动尺寸控制,可根据产品直径的变化自动或手动调节尺寸。 检测平台 – 三轮定心检测平台 整个检测平台可以完全自动调整,以适配线上检测站和被检产品的外径和中心线。 三轮定心辊保证了被检产品受控的进入并离开检测站。 当材料尺寸发生变化时,使用PLC或平台控制系统可以自动调节平台的高度和三轮辊的张口大小。 三轮定心平台推荐用于检测端部成型较差的管材、端部加粗管材,或很难矫直的产品。 检测平台和驱动装置 “V” 型辊驱动平台和三轮定心平台 检测技术 涡流检测技术 MAC ® 的涡流检测 (ECT) 系统包含基于计算机的检测仪器以及两种 ECT技术的检测探头:穿过式和扇形探头,旋转式探头。 查看更多 下载产品手册 Nothing Found
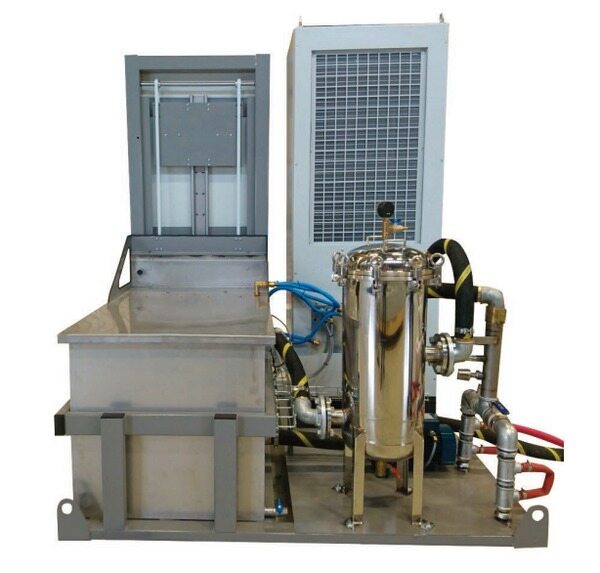
描述 应用场景 供水套件专为 MAC 超声检测系统提供洁净、恒温的供水。本系统采用模块化设计,可轻松适配不同客户需求。此外,闭式循环系统操作友好,维护简便。可根据客户具体需求定制系统,选配不同流量的泵、过滤器以及水冷冷水机组。 设备说明 供水套件包含过滤单元、冷却系统、蓄水池、输送泵与回水泵;配备 1 台供水泵,向超声检测设备输送洁净水。所有泵均采用变频控制,便于更精准地调控运行状态。整套系统由 PLC 控制,集成安装在柜体内。 检测工位排出的废水输送至独立于供水机组机架的外置蓄水池。外置蓄水池连接抽吸泵,将水输送经过滤器,滤除水中固体颗粒与污染物。随后水流进入冷却单元蓄水池,由内置盘管通过冷水机组对水体降温;温度可在冷水机组控制柜上调节。 安装要求 供电:25 安培,400 伏交流电(美国版本为 460 伏交流电),50/60 赫兹 环境温度范围:10℃~40℃ 水循环系统 与 MAC 检测系统配合使用 检测技术 超声波检测技术 高速超声波检测 (UT) 系统可对材料的整个横断面进行检测,包括表面缺陷、近表面缺陷、内部缺陷和尺寸不良。这种检测方法利用高频超声波入射并贯穿至被检材料,从而进行全面的检查。 查看更多 下载产品手册 Nothing Found
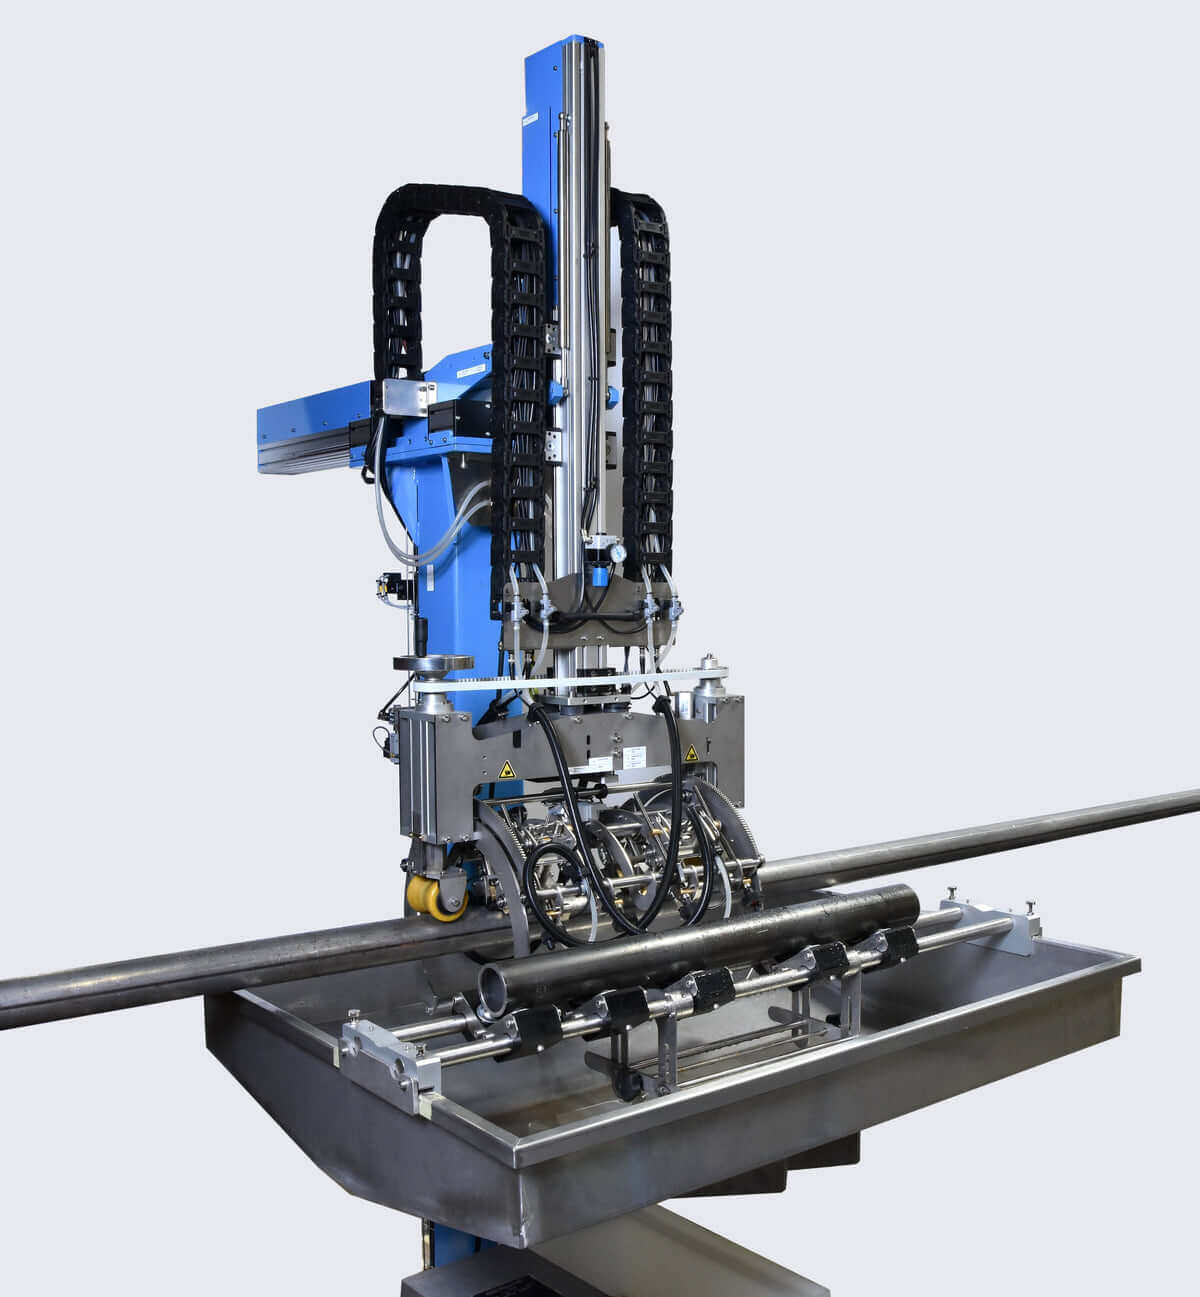
描述 Echomac® 焊缝超声波检测系统,管材焊接质量在线检测。 配备新的操作简便的机构,可在线连续检测管材焊缝区域的缺陷。系统设计用于检测管材的纵向缺陷,这是电阻焊焊接过程中的典型的缺陷类型。 一般来说,可使用一套四通道的设备以顺时针和逆时针两个方向检测壁厚 5% 到 10% 的内表面和外表面缺陷,也可根据应用需要增加额外的通道。 系统包括 MAC 备受推崇的 Echomac® 仪器并运行 Echohunter® 软件。 检测头包含探头组件以及为被检管材提供水耦合的探靴。 吊架支撑着检测头,可在检测时将其移至焊缝位置,或在进行一个新规格管材的校准时将其移至离线位置。 操作人员可以通过观察监控显示器以确定焊缝的位置,显示器上的激光束必须处于焊缝的中心位置。 整个探头包括其探头组件可通过使用“操纵杆”方便地旋转以追踪焊缝的位置,从而实现 10:00 点至 2:00 点方向焊缝的连续的最佳的检测。 耦合报警可提醒操作人员由于缺水或不适当的对齐引起的任何探头与管材之间的耦合丢失。 下游的喷标机构可自动在实际的缺陷位置喷标以实现管材切断后的分选。 得益于快速拆卸机制的使用,当尺寸变换时,每个探靴可在 5 秒内取下。 MAC 还提供检测焊接质量的其他选项,MAC 拥有超过 95 年的无损检测设备生产经验,我们经验丰富、训练有素的工程师可以帮助您确定最适合您的检测方法。 ECHOMAC 焊缝检测设备 管材焊接质量在线超声波探伤 检测技术 超声波检测技术 高速超声波检测 (UT) 系统可对材料的整个横断面进行检测,包括表面缺陷、近表面缺陷、内部缺陷和尺寸不良。这种检测方法利用高频超声波入射并贯穿至被检材料,从而进行全面的检查。 查看更多 下载产品手册 相关产品 Nothing Found